Технологии футеровки трубчатых печей
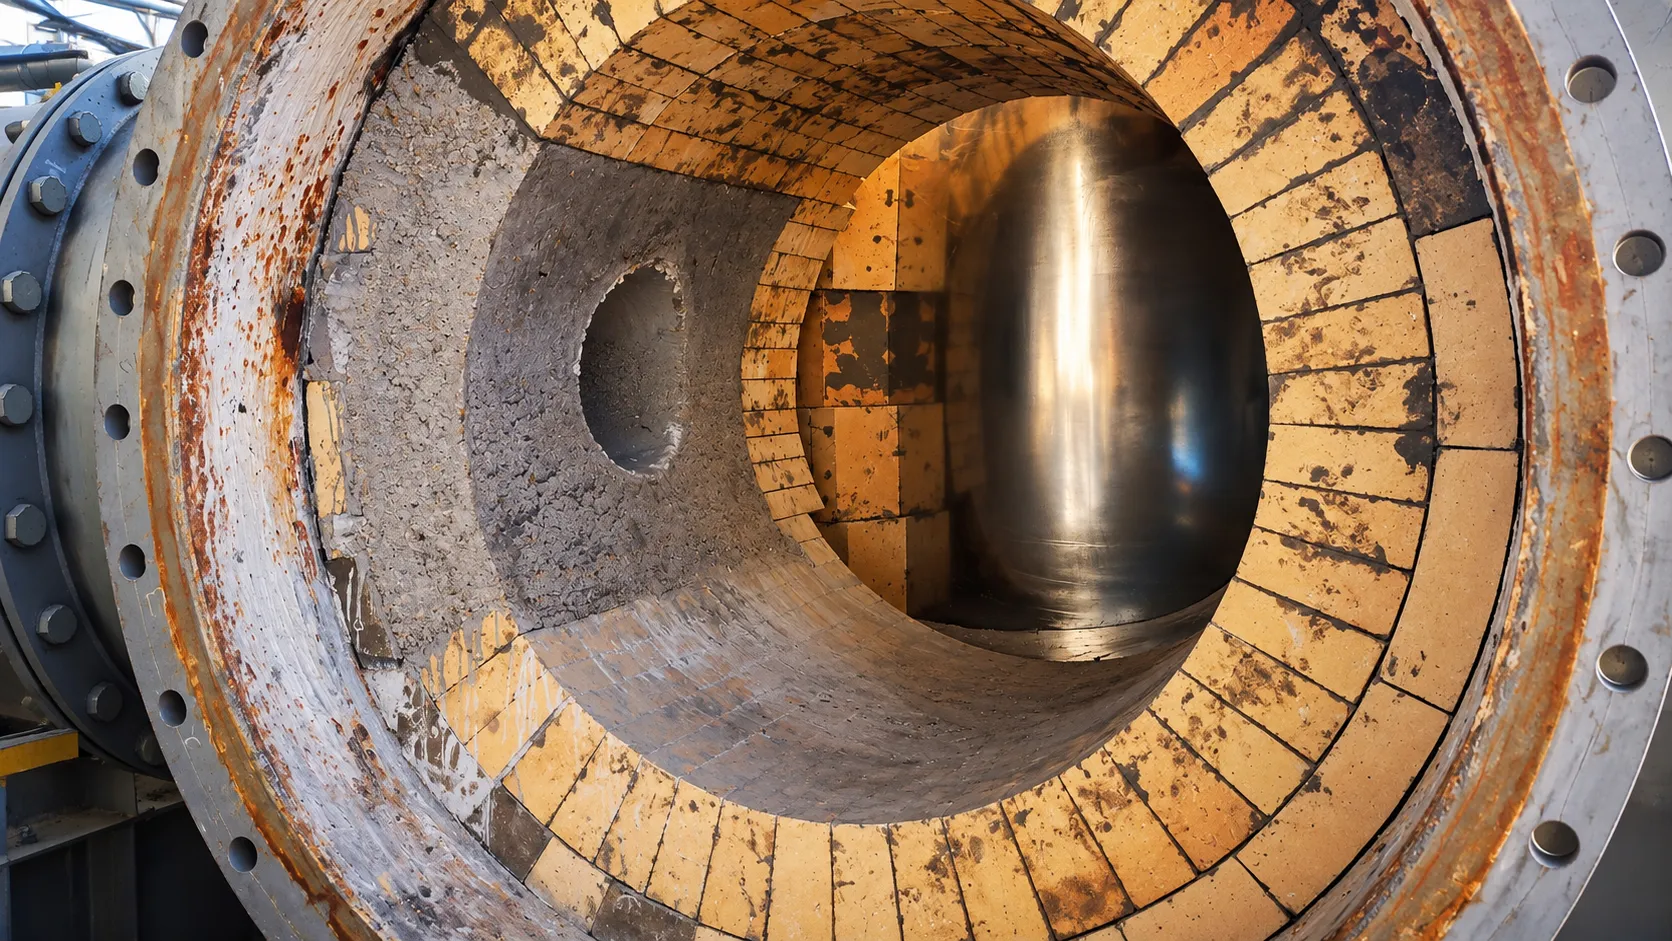
Трубчатые печи применяют для нагрева сырья и промежуточных продуктов в нефтепереработке, нефтехимии и смежных производствах. Продукт движется внутри змеевика, а тепло передается к стенкам труб излучением в радиантной камере и конвекцией в конвективной части. Футеровка трубчатой печи ограничивает тепловые потери, поддерживает расчетное температурное состояние металлического кожуха печи и защищает его от прямого воздействия горячих дымовых газов. Она не управляет температурой продукта сама по себе: за технологический режим отвечают горелочная система, расход среды, тяга, распределение тепловой нагрузки и состояние теплообменных поверхностей.
Высокотемпературная трубчатая печь представляет собой систему взаимосвязанных зон. В радиантной камере печи внутренние стены и свод воспринимают интенсивное излучение и локальное воздействие факела. В переходных участках, горелочных амбразурах, смотровых окнах и проходах труб возникают повышенные температурные градиенты и концентрации напряжений. В конвективной части к температурному воздействию добавляются скорость газового потока, пылевая нагрузка и затрудненный доступ для ремонта. Поэтому единый материал на весь агрегат редко дает оптимальный результат: узлы трубчатой печи необходимо рассчитывать раздельно. Требования к огнеупорным системам промышленных нагревателей рассматриваются, в частности, в API 560, а вопросы инспекции и оценки состояния — в API RP 982.
Что должна обеспечивать футеровка
Проектная конструкция футеровки решает четыре задачи, а срок службы футеровки зависит от их совместного выполнения: ограничивает тепловой поток к кожуху, препятствует проходу горячих газов за облицовку, воспринимает эксплуатационные воздействия и допускает контролируемые деформации при пусках и остановах. Для этого система может состоять из горячего рабочего слоя, промежуточной изоляции, крепления, компенсационных швов и специальных узлов вокруг горелок, люков и проходов труб.
Для проекта футеровки критерий «максимальная температура применения» недостаточен. Температуры трубчатых печей оценивают по зонам. В расчет входят: температура дымовых газов; температура горячей поверхности; температура на границе слоев; температура металла анкеров; температура наружного кожуха; температура наружного воздуха. Дополнительно анализируют режим печи, газовую среду, скорость потока, наличие твердых частиц, частоту пусков, длительность остановов, возможное увлажнение и доступный способ монтажа и ремонта печи.
Основные типы материалов
Плотный огнеупорный бетон. Такой материал применяют там, где необходимы механическая прочность, сопротивление эрозии и устойчивость локальных деталей: в горелочных тоннелях, у проемов, на участках с высокой скоростью газа и в зонах, подверженных механическим повреждениям. Плотный слой увеличивает массу футеровки и тепловую инерцию, поэтому его толщину нельзя назначать без теплотехнического расчета.
Теплоизоляционный огнеупорный бетон. Его используют как рабочий слой на участках без значительных механических и эрозионных воздействий или как резервную изоляцию за более плотной горячей облицовкой. Он снижает массу системы и тепловой поток к кожуху, но обычно уступает плотным составам по сопротивлению истиранию и точечным ударам.
Волокнистые модули и маты. Волокнистая система отличается малой массой и низкой теплоемкостью, что сокращает время прогрева. Ее применимость ограничивают скорость газов, риск эрозии, вибрация, прямое воздействие факела, химическая среда и требования к фиксации. Вблизи горелок и в местах обслуживания поверхность футеровки из волокна часто нуждается в специальной защите или замене более стойким решением.
Кирпич и фасонные изделия. Огнеупорный кирпич сохраняет значение там, где важны геометрическая стабильность, ремонт отдельными элементами и подтвержденный опыт эксплуатации. Он требует правильной перевязки, швов и опор. Штучный кирпич не является устаревшим по определению. Утверждение, что монолитная система всегда долговечнее кладки, технически некорректно: результат определяют зона, состав, монтаж и режим.
Сборные детали. Формованные вставки и комплект блоков рациональны для повторяемых узлов — горелочных тоннелей, перемычек, обрамлений и участков, которые необходимо быстро заменить. Преимущество блоков проявляется только при точной геометрии и контроле качества блоков, предусмотренных зазорах, надежном креплении и допустимой массе. Ошибка посадки одного из блоков или неверно установленный огнеупорный элемент способны создать жесткий контакт и вызвать скол при нагреве.
Зональный подбор вместо универсального состава
В радиантной части материал выбирают с учетом интенсивности излучения, возможного касания факела и температуры крепежа. В своде печи критичны масса футеровки, надежность подвесной системы и состояние сварных соединений. В горелочных амбразурах важны геометрия факела, устойчивость к термоциклированию и отсутствие подсосов воздуха. В конвективной секции оценивают эрозию, загрязнение, положение змеевика и доступ между рядами труб. На переходах и у люков основными становятся деформационные швы и качество примыканий.
Змеевик при нагреве удлиняется, а подвесы и опоры должны допускать расчетные перемещения без передачи недопустимых усилий на облицовку. Проходы труб выполняют с зазорами и уплотнениями, которые сохраняют функцию после многократных циклов. Змеевик и его опоры образуют конструктивный узел; жесткая заделка вокруг труб может привести к трещинам, выкрашиванию кромок и открытию пути горячему газу за рабочий слой.
Температурные перемещения: что действительно может вращаться
Трубчатый нагреватель не является вращающейся печью: его корпус остается неподвижным в работе. При этом отдельный шарнирный элемент подвески может вращаться или поворачиваться в пределах, заданных проектом, чтобы компенсировать расширение. Трубы не должны самопроизвольно вращаться в опорах, если такое движение не предусмотрено конструкцией. Подвесной узел также не должен вращаться из-за ослабления крепежа. Когда элемент начинает вращаться вне расчетной кинематики, проверяют износ, сварные швы и зазоры. Формулировка «ничто не должно вращаться» столь же неверна, как и допущение свободного вращения: инженер должен различать линейное перемещение, расчетный поворот и опасное вращение. Для огнеупорного слоя критично не то, способен ли узел вращаться в принципе, а передает ли он нерасчетную нагрузку на хрупкий огнеупорный слой.
Анкеровка, швы и совместимость слоев
Анкерное устройство удерживает монолитный или волокнистый слой, но одновременно остается одним из наиболее уязвимых участков. Материал анкеров выбирают по расчетной температуре металла и атмосфере, а шаг, форму, ориентацию и глубину заделки задают проектом. Нельзя переносить схему крепления с другого агрегата без проверки: различный тепловой режим трубчатой печи меняет и требования к металлу.
Компенсационные и рабочие швы предусматривают заранее. Монолитная облицовка не является «бесшовной»: крупную площадь делят на карты, чтобы усадка при сушке и расширение при нагреве происходили управляемо. Стыки между картами, сопряжения с кирпичной кладкой и посадочные места блоков не должны образовывать сквозной канал к кожуху. Конструкция узла должна исключать прямой прорыв горячих газов при допустимом раскрытии шва.
Технология монтажа монолитных участков
Способ укладки выбирают по геометрии, толщине, доступу и свойствам смеси. Литье применяют при возможности установить жесткую опалубку и обеспечить равномерное уплотнение. Торкретирование или пневматическое нанесение удобно на больших вертикальных поверхностях, но качество зависит от оборудования, квалификации оператора, давления воздуха и воды, потерь при отскоке и толщины прохода. Пластичные и набивные массы используют в локальных узлах и при ремонте сложных форм.
До начала работ проверяют основание, сварку анкеров, чистоту металла, расположение швов, срок годности смеси и условия хранения. Воду или активатор дозируют по технологической карте; избыточная вода упрощает укладку, но повышает пористость и усадку. Каждая карта должна укладываться без незапланированных перерывов. После формования материал выдерживают в заданных условиях, затем проводят сушку по отдельному графику.
Сушка футеровки — часть технологии, а не формальный этап перед пуском. Свободная и химически связанная влага должна удаляться без образования избыточного парового давления. Скорость подъема температуры, выдержки и точки контроля задают по составу, толщине, конфигурации и инструкции производителя. Универсальный график для всех бетонов применять нельзя. Контроль анкеровки, дозирования воды, монтажа, выдерживания и сушки относится к базовым положениям обеспечения качества монолитных систем.
Контроль качества и ввод в эксплуатацию
Качество готовой системы определяется не только паспортом смеси. Контролируют приемку материалов, дозирование, смешивание, условия нанесения, образцы или контрольные панели, состояние швов и анкеров, выдерживание и сушку. Для волокнистой облицовки отдельно проверяют плотность установки модулей, ориентацию волокон, крепления и уплотнение стыков. Рабочая поверхность не должна иметь открытых щелей и участков с недостаточным уплотнением. Для кладки контролируют размеры изделий, перевязку и заполнение швов; наружная поверхность каждого участка должна соответствовать проектному профилю.
После запуска печи оценивают распределение температуры кожуха и сравнивают его с базовой картой. Поверхность кожуха контролируют по сопоставимой методике. Локальный рост может указывать на выпадение блока, раскрытие шва, разрушение анкера, эрозию, трещину или проход газа за облицовкой. Однако термография показывает следствие, а не всегда первопричину, поэтому ее сопоставляют с режимом горения, нагрузкой, положением горелок, состоянием змеевика, температурой труб и тем, как выглядит поверхность после внутреннего осмотра.
Почему возникают дефекты футеровки
Для монолитных систем характерны усадочные трещины, расслоение, сколы, эрозия, химическое воздействие, перегрев и разрушение крепления. Для кладки существенны смещение, раскрытие швов, ползучесть отдельных изделий и повреждение опор. Волокнистая облицовка может терять толщину и плотность из-за усадки, эрозии, вибрации или дефектов крепежа. Аналогичные группы механизмов деградации — включая растрескивание, сколы, эрозию, химическую атаку, перегрев, проход газа за слоем и отказы анкеров — выделяются в материалах API по инспекции огнеупорных систем.
Причину нельзя устанавливать только по внешнему виду. Например, сетка мелких трещин после первого прогрева может быть допустимой, если она не сопровождается отслоением и газовым прорывом. Напротив, небольшая локальная трещина у прохода трубы может быть опасной, если за ней сформировался канал к кожуху. Основной диагностический принцип — связать дефект с тепловой картиной, режимом, конструкцией узла и историей предыдущих ремонтов.
Когда требуется восстановление футеровки
Решение о восстановлении печи принимают по совокупности признаков: динамике горячих пятен, потере толщины, осыпанию, оголению крепежа, смещению кирпича или блоков, раскрытию стыков и следам газового обхода. Ремонт трубчатой печи не следует ограничивать нанесением нового слоя поверх слабого основания. При ремонте футеровки поврежденную часть удаляют до прочного контура, проверяют анкеры и металл кожуха, восстанавливают швы и подбирают совместимый состав.
Локальная заплата оправдана при ограниченном дефекте и сохранном состоянии футеровки вокруг него. Замена группы блоков удобна для модульного узла; комплект блоков заменяют, если посадочные поверхности и крепление не повреждены. Частичная перефутеровка необходима, когда разрушение связано с неверной схемой анкеровки, системным перегревом или газовым проходом за слоем. После ремонта обязательны приемка, выдерживание и контролируемый вывод на режим.
Практический алгоритм выбора
Перед заказом материалов для конкретной трубчатой печи техническая служба должна сформировать исходные данные: чертежи агрегата, рабочие и аварийные режимы эксплуатации печи, профиль температур, состав топлива и дымовых газов, скорость потока, цикличность, ограничения по массе, условия монтажа и требуемое ремонтное окно. Затем определяют функцию каждого участка и основной тип системы, выбирают тип материала, выполняют теплотехнический расчет и проверяют крепление. Только после этого сравнивают конкретные марки и способы нанесения.
Футеровка трубчатой печи должна проектироваться как единая система «горячий слой — изоляция — анкеровка — кожух», а не как перечень материалов. Надежность системы футеровки определяется совместимостью слоев, качеством монтажа и контролем режима.
Для практической проработки такой задачи НИИСТРОМ может выступить профильным производителем и техническим партнером. Специалисты помогут сопоставить условия эксплуатации с неформованными огнеупорами, сборными деталями и теплоизоляцией. Окончательный выбор для печи выполняют по данным конкретной трубчатой печи и подтверждают проектным расчетом и технологией монтажа.